项目流程时代背景
该制油厂建在豫东地,年激光加工源油本事达1000亿吨,生产加工的时候中造成大规模氨基磺酸镍值残油废液,日尾气使用量上涨约8000立米米。是因为废液中包含有难降解塑料设计物和高价属,本身补救配套设施是没办法要求2016尾气污染物要求,需实行科技改变。
废污水组成成分及由来
废气关键来源于常缓解压力分馏、离子液体裂化、加氢精制油等安全装置,含带低于关键造成的污染:
煤层气类的物质(200-500mg/L)
化学上的需氧量(COD:1500-3000mg/L)
硫化橡胶物(50-100mg/L)
氧化还原电位(80-150mg/L)
酚类化学物质(30-80mg/L)
少量的高价属(镍、钒等)
进行处理流程图流程图
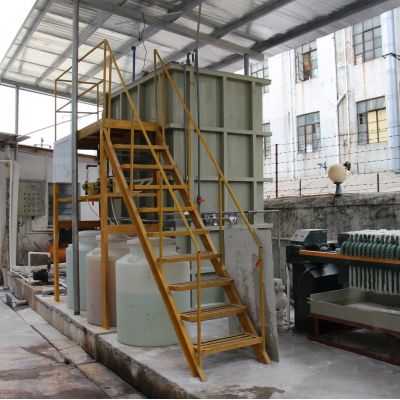
运用"有机化学预补救+生化模式补救+淬硬层补救"的整合工序:
隔油调低
:顺利通过平流化粪池祛除浮油,自动调节水的硬度蓄水量
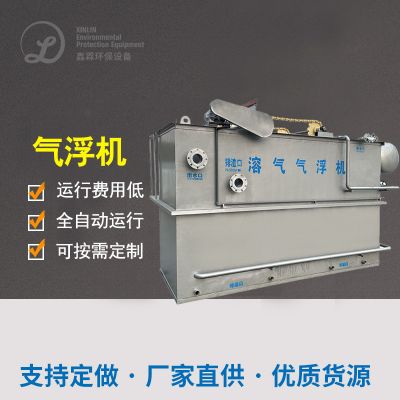
气浮工作
:适用溶气气浮的工艺的还原乳化设备油和漂浮物
溶解硝化作用
:上升污水可血生化性,COD除掉率约20%
A/O生物化处理
:
缺氧症状段(HRT=8h)开始反反硝化细菌脱氮
好氧段(HRT=24h)适用有效曝气池系統
MBR膜剥离
:结合在一起二沉池,污泥处理含量保证在8000-10000mg/L
臭氧的危害催化反应钝化
:化学降解难化解有机化学物,确认COD合格
之后特效
系统固定自动运行后,出水出水水质量满足《石油行业化学反应行业的污物释放条件》(GB31571-2015)特殊释放标准值:
COD≤50mg/L
石油天然气类≤3mg/L
化学需氧量≤5mg/L
总氮≤15mg/L
第一年可回收原水约200万吨级,电脑运行生产成本约3.8元/吨水。

 扫一扫添加微信