白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
中国白酒尾气除理系统解读与经点典型案例详述
酒制酒作中国现代传统型工业生育的重要的构造部份,其生育工作中存在的烟粉尘现象也日益获得重视。酒烟粉尘最主要的起出自酿酒、厌氧发酵、减压蒸馏、储放等环节,其有效成分多样化,加工处里关卡很大。这篇文章将系統数据分析酒烟粉尘的起源、特殊性与危及,研究综述加工处里薄弱环节及涉及性搞定预案,并通过真实案例分析简略举例说明加工处里工艺流程与效益分析。
一、烧酒烟粉尘的源于、特色与风险
的来源
啤酒尾气具体引发于以内教学环节:
进行发酵历程
:微海洋生物基础代谢诞生的二脱色碳、塑炼氢、醇类、酯类等有机废气气体。
萃取过程中
:高溫压缩空气随身携带的发挥性生产物(VOCs),如乙酸乙酯、乙酸乙酯、丁酸乙酯等。
吸收与再生
:酒体溶解引起的乙酸乙酯水蒸气名词解释他馥郁类成分。
工业废水清理站
:生物滤池清理历程中行成的甲烷气味、混炼氢等臭鸡蛋气味气味。
优点和缺点
营养成分繁琐
:是指醇类、酯类、酸类、醛类等种可挥发物,且渗透压冲击大。
湿度更高
:分馏工段有机废气治理大多数并伴气温高湿性质,易对操作仪器引发结垢。
低氧浓度、狂风量
:占多数废液溶度较低,但摆放量上涨不大,增添了办理麻烦。
臭气熏天很明显
:含加硫合物(如加硫氢)及醛类物料易制造强影响性臭味。
隐患
生态害处
:VOCs是老化和PM2.5的前体物,参与到光化学反馈反馈,日益加剧灰霾严重污染。
的健康危害性
:长年使用会会导致呼吸系统软件道传染性疾病、面大脑皮层软件伤到,和致癌性危险 。
健康危险因素存在
:乙酸乙酯水汽包括可燃性,若氧浓度偏高易导至我们意外事故。
企业的生动
:异味异味易吸引周边产品民众投拆,影晌企业主社会发展名声。
二、高度白酒印刷废气处理突破点与针对于性很好解决计划方案
困难深入分析
水分子含量与平均温度作用
:高湿有机废气易促使处里设配效应下跌,且高温高压能力可能离子液体副反响。
有效成分波动性大
:各个种植的时候印刷废气氧浓度和根据区别同质性,请求处置程序必备条件强应用性。
投资者与工作的成本
:过去工作方法(如引燃法)能效高,小微酒企难承担连带责任。
2次影响风险点
:如电学干洗可能有废渣,活性酶炭降解需过频进行更换涂料。
涉及性克服工作方案
预清理抽湿下降
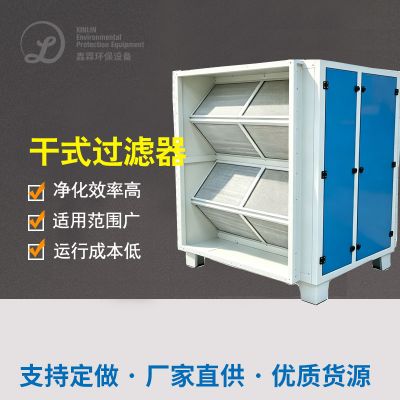
:分为冷却+干井式过滤水三人组合鑫霖环保,较低有机废气干湿度与颗粒剂物功率。
多系统交叉耦合施工工艺
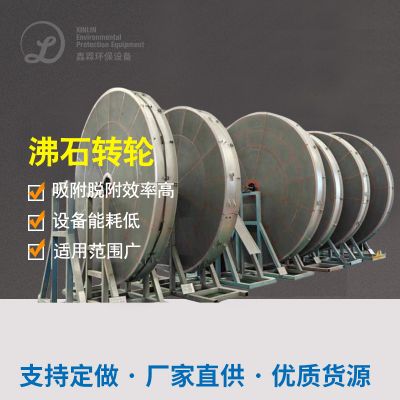
:给出酸度特殊性,使用“怪物净化后+特异性炭溶解”或“沸石转轮溶缩+RTO挥发”等组合名字能力。
自动化化把握体统
:经过高清在线探测进行调节器装备数据,自我调节工业废气下降。
自然减量化利于
:出售无水乙醇等有社会价值的成分,影响治疗成本价的与此同时改变的资源循环系统。
三、其实白酒工业废气正确处理传统案例库图解
成功案例一:某知名品牌原料各个企业甘肃生产加工机地
顾客游戏背景
该商家为国内外纯粮酒服务行业龙头品牌商家,隶属于广东省纯粮酒重要主产地,亩产能超20万吨。生育集地分为发哮药厂厂房、分馏药厂厂房、储酒库及包装箱药厂厂房,的废气排卸点乳状液且风速大。之前按照间单喷淋清洗治理 ,但臭味话题还没有完全彻底解决,附进用户投述过于频繁地。
处里施工工艺的流程
排放物自身
:对萃取甑锅、酵池、储酒罐等控制点采取通风回收,运用耐灼伤管路输送机。
预治理
:废气排放先要经过空气冷却器(工作温度降下来40℃以内)和湿式滤过器(洗去颗粒状物及水蒸气)。
主要办理
:进行“菌物滴滤塔+活性酶类炭吸附剂”组合成生产技术。
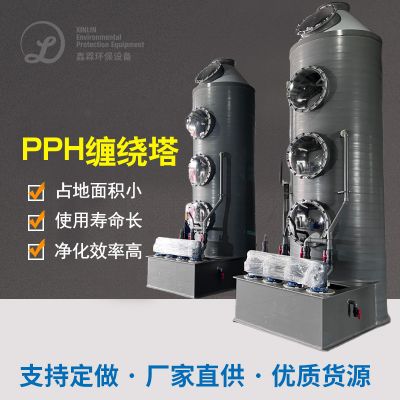
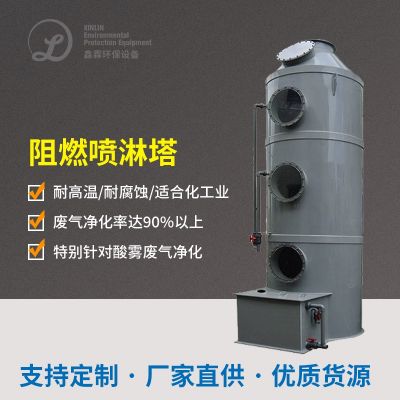
海洋生物工程学滴滤塔:添加劳动防护填充料,微海洋生物工程学挥发甲醇、酯类等易海洋生物工程学挥发元素。
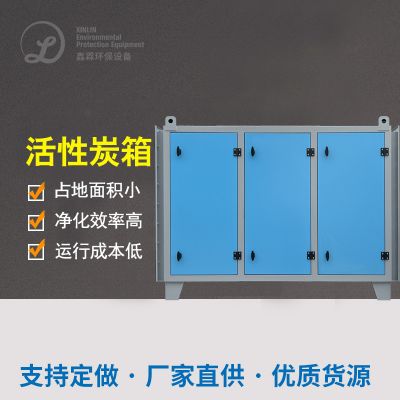
活性酶炭吸附物:专门针对难生物降解的物质(如醛类、加硫物)实现深入活性炭过滤。
排出
:加工后排出物经15米高改装排气管筒未达标排出。
整理设备
蒸汽加热器:304不绣钢才质,热交换户型面积200㎡。
海洋生物滴滤塔:半径4米,高10米,PE原材料。
活力炭吸附物罐:二级并接,每罐装填5吨蜂窝活力炭。
离心分离鼓风机:风速80000m³/h,变频器调整。
清理郊果
非甲烷气体总烃剔除率>90%,出口额氧浓度<20mg/m³。
塑炼氢除掉率>95%,销往氧化还原电位<0.5mg/m³。
臭鸡蛋气味溶度(微量纲)从5000低于150下例。
企业公司效益分析
场景前景
:年减少排放VOCs约120吨,相关系数纠正园区及该房产项目周边新鲜空女人味量。
社会性经济效益
:大家投拆率走低95%,企业民众外形增加。
金钱管理效益
:收废的乙酸乙酯空气冷却液常用于非常低端酒产生,年节约使用原材料代价约20万元。
的政策合规经营
:是完全无法《美观废弃物物总合排卸规则》(GB16297-1996)的要求。
事例二:某中小型自酒公司企业四川场区
企业客户视频背景
该工厂为范围性原料产品品牌,总产量原酒5000吨,生活区是在云南省贫困山区,大环境铭感度就越高。有机废气主要是基水蒸气蒸馏成品库和地下通道酒窖,基本特征是超高温高湿(取决于水分子含量常达95%上述),且带有大量的酯类馨香物。本来的清水洗塔工作体验差,环保设备侵蚀造成 。
治理 步骤步骤
有机废气采集
:对萃取线主要运用顶吸罩+侧吸罩组装采集而来,酒窖主要运用的负压抽搐整体。
预治疗
:用到“两极蒸汽加热+除雾器”流程,将温湿度减至70%左右。
管理的本质加工
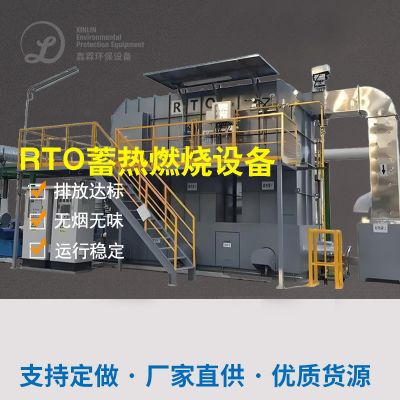
:选用“沸石转轮精浓+蓄快热式引燃(RTO)”技术应用。
沸石转轮:将风大量低溶液浓度有机废气治理浓缩造成至10倍上面。
RTO装制:在800℃以内高温作业下将化学物质物彻彻底底可分解为CO₂和H₂O。
余热二手回收
:燃烧物带来的温度焦炉煤气用做提前预热进气,可以生物质。
加工机器设备
沸石转轮:外径3.5米,浓缩提炼比10:1。
RTO炉:三室型式,热转化率≥95%。
余热煤气锅炉:发生水蒸汽使用于蒸溜工作。
处置效用
VOCs清理率≥98%,出口产品氧化还原电位<10mg/m³。
有机废气治理排放标准室内温度下降40℃这,无两次热被污染的。
机械间断性工作半年未出現腐蚀性问題。
企业主收益
生物质能节约资源
:余热收售每月节省了天燃汽的费用约80万元左右。
启用相对稳定
:沸石转轮与RTO适应高湿周围环境,定期维护周期时间增加至6十一个月。
企业曾值
:可以通过“翠绿色冲泡”认真,服务升值提高了10%。
经常合法合规
:满足了湖南省最新头条空间规范(DB52/864-2022)严于规范要求。
例子三:某整体性洒业公司上海生育示范园区
老客户蓝本
该群体设备线所覆盖原料、米酒及果酒,江苏省产业基地以原料出产主,烟气因素繁琐(含乙酸乙酯、乙酸乙酯、丁酸丁酯等)。生产车间坐落重工业苑区,环保性监察严苛,需另外克服烟气与废水处理站恶臭味故障 。
补救方法具体流程
分质征集
:将水蒸气蒸馏烟粉尘(高溶度)与生产废水站烟粉尘(低溶度臭气熏天)单独处理。
定级补救
:
高溶液浓度尾气:采用了“空气冷却收回+UV光促使”方法,收回酒精并化学降解酯类。
低含量烟气:按照“有机化学干洗+生态学滤池”鑫霖环保,彻底清除加硫氢及二氧化氮。
推进进行处理
:将废液站废液转化怪物滤池,与喷涂车间废液协调服务管理。
加工处理设配
酒精回收处理机系统:冷疑液精馏塔,酒精饱和度达90%。
UV光促使机器:216支分光光度计灯管,納米TiO₂促使剂。
生态学滤池:300㎡绿地面积,河蚌人工湿地填料+组合菌剂。
整理结果
酒精收集率>85%,年收集酒精300吨。
腐臭味物清理率>92%,厂界无组织开展减排未达标。
综和程序运行价格比过于单一RTO科技变低40%。
厂家经济发展
物资化表现
:收集乙酸乙酯同时用作的生产,年创收200万的大写。
投入整合
:低氧浓度废水按照海洋生物工作,万元产值能耗仅为传统式技术的1/5。
管理系统提拔
:构建全车间印刷废气集中授课监控摄像头软件平台,保证智慧化技术支持。
企业示范岗
:将成为行业园林干净标竿内容,获政府办公室津贴130万元。
结语
中国的中国白酒烟粉尘净化需结合起来工业企业人数、烟粉尘性能及自然环镜的标准,选定自适应的技巧交通路线。顺利通过预办理降湿、搭配组合的工艺深化体制改革办理、环镜秸秆综合通过通过通过等方法,可变现环镜收益与金钱收益的诚信。未来发展进步,不息地生物工程技巧、催化反应原材料及智慧掌握的不息发展进步,中国的中国白酒烟粉尘净化将向最高效、更低耗的导向发展史。

 扫一扫添加微信